-110x110.png)
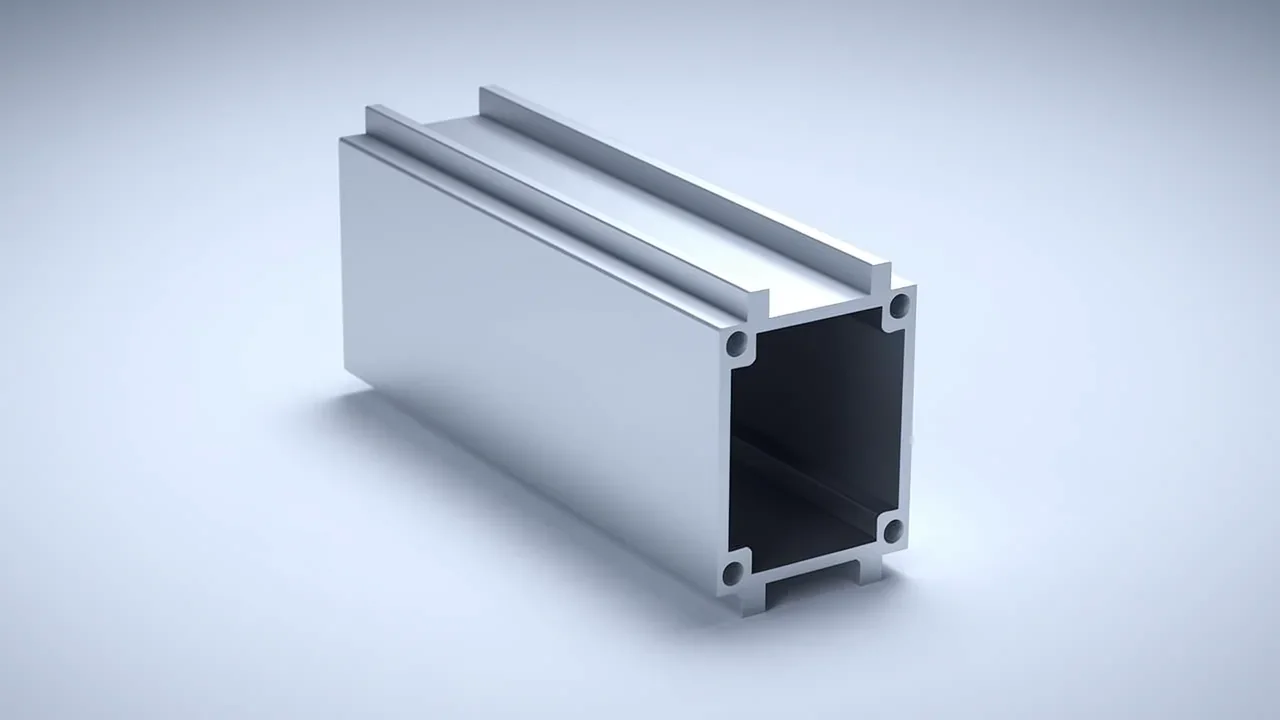
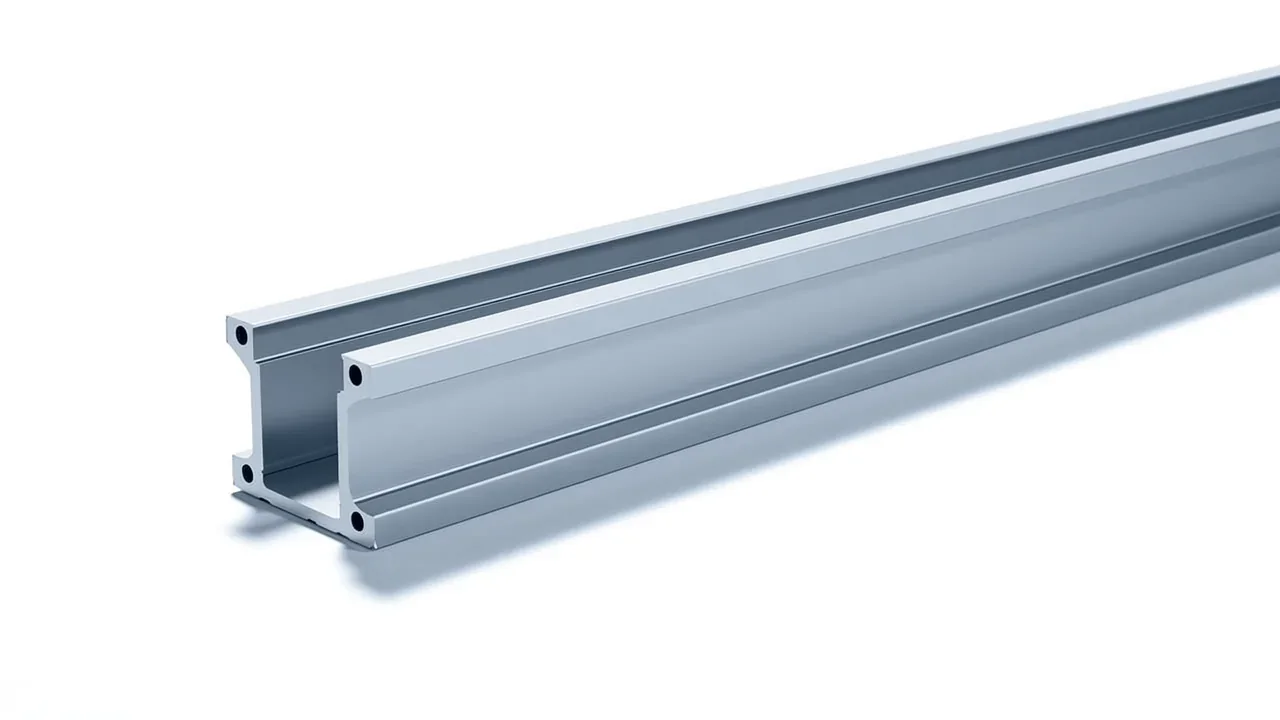
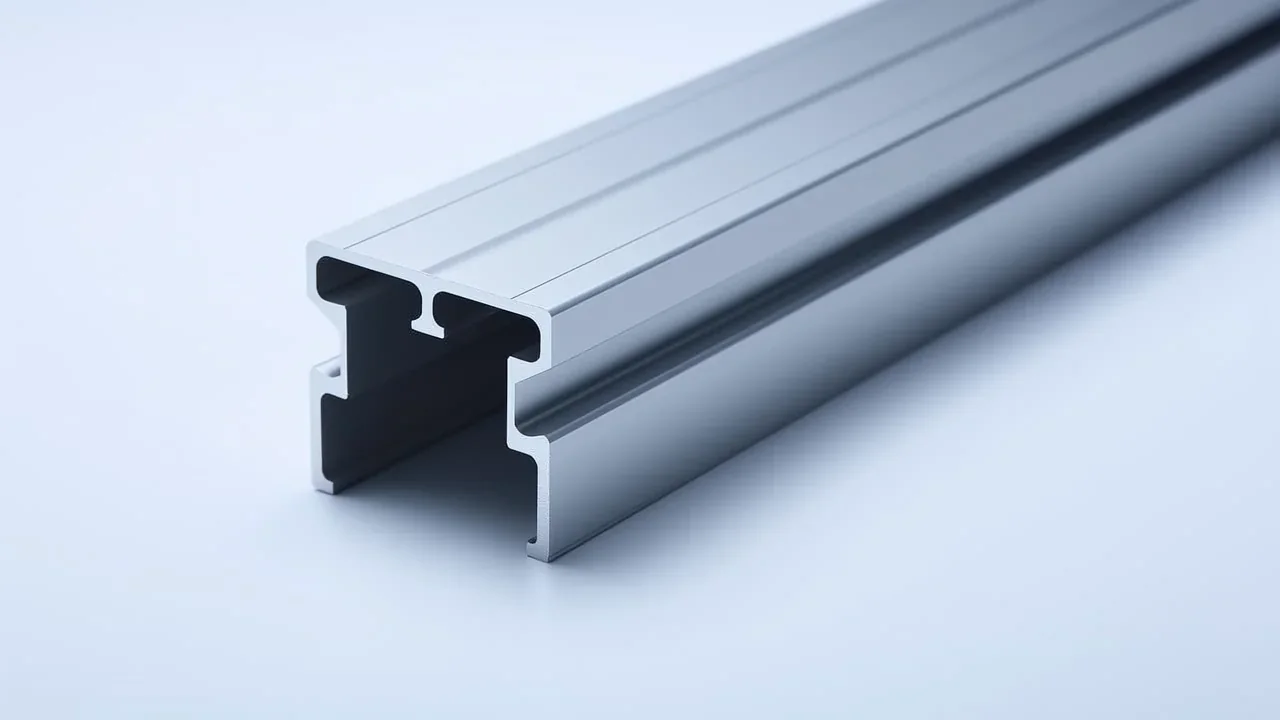
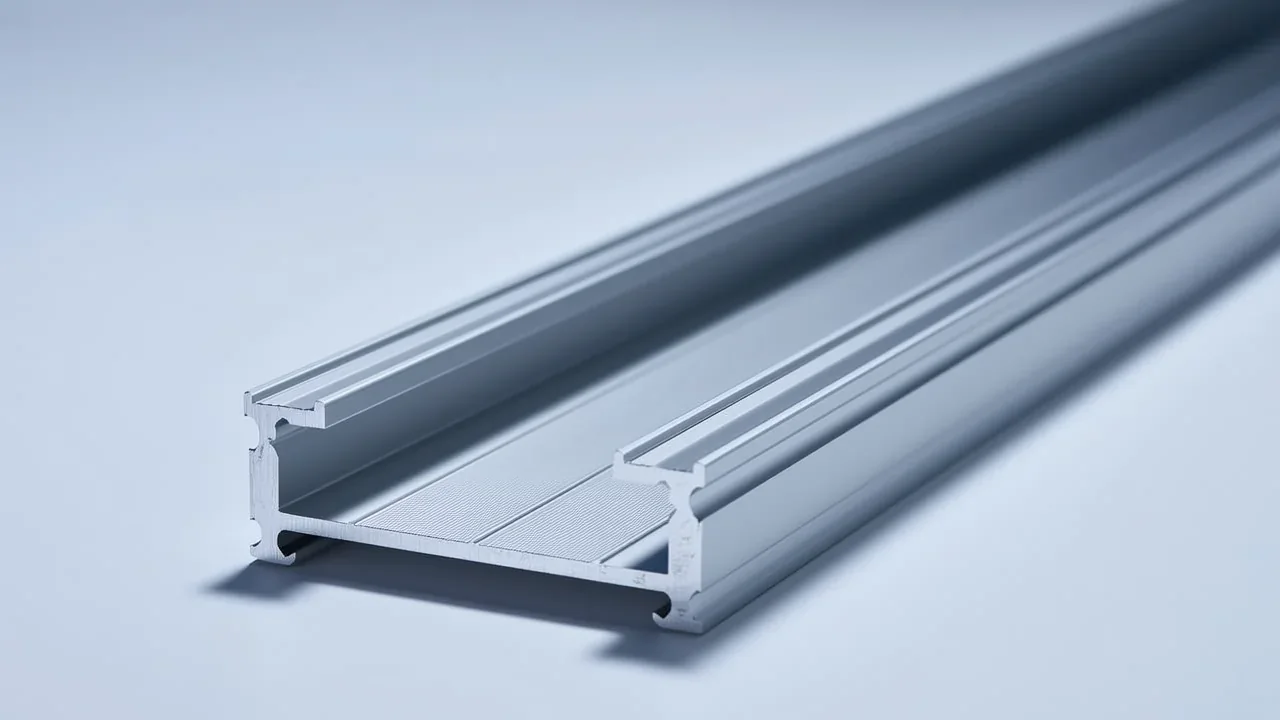
Rail de fixation en aluminium pour toiture solaire (6005A-T5)
Fabricant et exportateur de rails de fixation en aluminium pour toiture solaire en Chine. Certifié ISO 9001, CE et Qualicoat. Coopération approfondie avec de grandes entreprises d’État chinoises. Exportation vers l’Arabie saoudite, les Émirats arabes unis, la Russie, l’Afrique du Sud, le Chili et plus de 20 pays. Obtenez un devis sous 24 heures.
Aperçu du produit et données techniques
Aperçu du produit
Rail de fixation en aluminium pour systèmes photovoltaïques sur toiture, extrudé en 6005A-T5, avec canal de serrage, géométrie d’assemblage et interface d’accrochage au toit conçues selon la propre conception du système de fixation.
Un rail de toiture est une petite section assurant une fonction exigeante. Il s’étend entre les crochets de toiture ou les pinces à arête debout, selon des espacements imposés par la structure du toit plutôt que par le concepteur de l’installation ; il supporte les modules dans les deux sens de charge, et chaque chemin de charge du système traverse son canal de serrage. La géométrie du canal constitue la dimension critique : elle doit retenir la vis en T du serre-joint sans autoriser sa rotation sous soulèvement, car un serre-joint qui tourne libère un module, et un module libéré sur un toit en pente constitue un événement sérieux de sécurité plutôt qu’un simple élément de maintenance.
L’assemblage par emboîtement (splicing) est le deuxième détail déterminant la rapidité ou la lenteur d’une installation. Les rails doivent être joints bout à bout afin de former une course continue sur le toit, et l’emboîtement doit transmettre les moments fléchissants tout en maintenant l’alignement. Une géométrie interne d’emboîtement intégrée à l’extrusion permet une mise en œuvre plus rapide et plus rigide sur site qu’une plaque externe boulonnée sur le joint.
L’alliage 6005A-T5 confère à un rail élancé la résistance mécanique requise ; l’alliage 6063-T5 est disponible lorsque la finition de surface prime, et l’alliage 6061-T6 pour les composants à usage intensif. Les dimensions du canal de serrage, le profil d’emboîtement et l’interface d’accrochage sont tous spécifiques au système, aussi les rails sont-ils extrudés selon le plan fourni par le fournisseur du système de fixation, à l’aide d’une filière dédiée — ou une filière existante est modifiée lorsque la section s’en rapproche.
Plan ou échantillon fourni
Envoyez un plan de section, un échantillon physique ou simplement le calendrier d’ouverture et les performances attendues. Nos ingénieurs vous proposent la série adaptée — y compris lorsqu’il s’agit d’une série différente de celle que vous avez demandée.
Filière et premier article
Si aucune filière existante ne convient, une nouvelle filière est conçue avec simulation d’écoulement métallique, usinée et nitrurée sous vide sur site, et une longueur d’échantillon est extrudée pour votre approbation avant la planification de la série de production.
Envoyez les plans, le calendrier d’ouverture ou l’objectif de performance. Nos ingénieurs confirmeront la série, l’alliage, la finition et le prix livré — et vous indiqueront clairement si une autre série de la gamme convient mieux à votre projet.
Notes relatives à l’approvisionnement et à la livraison
Contrat et entité d’exportation
Luyu International coordonne le contrat, le paiement, les documents d’exportation et la livraison du projet.
Organisation de la fabrication
Les fabricants agréés organisent la production conformément aux plans, spécifications et commandes confirmés.
Qualité et documents
Des certificats de fabricant, des rapports d’essai, des inspections par lot et des inspections tierces peuvent être organisées.
Livraison internationale
Le soutien FOB, CIF et DDP couvre l’emballage, le chargement, la déclaration en douane et la logistique internationale.
Les certificats, rapports d’essai et documents de livraison sont soumis aux exigences du projet en cours, au modèle de produit concerné et aux documents disponibles auprès du fabricant.
Examen des données techniques et des spécifications
Les paramètres publiés correspondent à des configurations de référence pour cette série. Les valeurs finales dépendent des plans approuvés, des documents techniques du fabricant, des échantillons et des registres d’inspection du projet.
| Sélection de l’alliage | 6063-T5, 6005-T5 et 6061-T6, choisis en fonction de la sollicitation de chaque section |
| Traitement de surface | Anodisation, peinture poudre, PVDF, électrophorèse et transfert de motif bois ; poudre de qualité industrielle, prétraitement sans chrome |
| Outils | Conception interne de filières, analyse par simulation, usinage et nitruration sous vide ; longueur d’échantillon avant la série de production |
| Dimensionnement sur commande | Calendrier de longueurs, épaisseur de paroi dans l’enveloppe dimensionnelle, couleur validée, unité d’emballage |
| Capacités usinières | Site de 100 mu, bâtiment de 40 000 m², 375 employés, trois laboratoires ; exportation directe selon les termes FOB / CIF / DDP |
Les valeurs dimensionnelles et de performance sont tirées du catalogue produit propre du partenaire de fabrication. Des certificats de laminoir, des rapports d’analyse au spectromètre et des relevés d’épaisseur de revêtement sont fournis avec chaque expédition.
Ce que nous pouvons modifier pour votre projet – et ce que nous ne pouvons pas modifier
Matériau et nuance
Les nuances d’extrusion sont les suivantes : 6063-T5, 6005-T5 et 6061-T6. Ce choix relève d’une décision structurelle, non marketing : le 6063-T5 offre la meilleure surface anodisée et couvre la majorité des profilés ; le 6005-T5 augmente la résistance mécanique là où un profilé élancé doit toutefois supporter une charge ; le 6061-T6 est destiné aux sollicitations les plus sévères. Chaque fusion est contrôlée au spectromètre, et le résultat est traçable jusqu’au lot livré.
Finition de surface
La finition est choisie dans la gamme complète produite en interne : anodisation, peinture poudre, revêtement fluorocarbure (PVDF), laquage électrophorétique, transfert thermique aspect bois et finitions décoratives. Le prétraitement utilise une chimie sans chrome approuvée ; la peinture poudre électrostatique provient de fournisseurs de premier rang ; la couleur est validée sur un échantillon physique avant le démarrage de la série de production.
Outils sur mesure
Les outils sont réalisés en interne, ce qui rend les profilés sur mesure pratiques plutôt que théoriques. Le comportement d’écoulement est simulé avant toute découpe de l’acier ; la filière est ensuite usinée et durcie dans un four de nitruration sous vide ; un premier échantillon est produit pour validation avant le lancement de la série. Les dessins clients et les échantillons physiques sont tous deux acceptés comme point de départ.
Dimensions sur commande
Tout ce qui peut raisonnablement être modifié l’est sur commande : longueur coupée, épaisseur de paroi dans l’enveloppe dimensionnelle du profilé, couleur de finition et taille des lots. Un calendrier de longueurs fourni avec la commande est découpé tel quel, de sorte que le matériau arrive prêt à être usiné.
Capacités usinières et d’exportation
L’approved partner manufacturer détient sa propre licence d’import-export pour l’aluminium et les produits en aluminium, ce qui permet d’effectuer les expéditions directement depuis la base de fabrication, sans intermédiaire. La capacité nominale de la base de fabrication est de 50 000 tonnes par an ; celle du groupe dépasse 100 000 tonnes par an. L’emballage pour l’exportation comprend un film barrière contre l’humidité, un film protecteur, des intercalaires en mousse et des caisses en bois ; les conditions FOB, CIF et DDP sont toutes proposées, et le chargement des conteneurs est supervisé en interne.
Extrusion, puis finition
L’alliage et le traitement thermique confirmés passent d’abord par la presse, puis subissent la finition convenue — anodisation, peinture poudre, PVDF, électrophorèse ou transfert thermique aspect bois — conformément au panneau couleur approuvé.
Emballé pour le transport maritime
Film protecteur, emballage barrière contre l’humidité, mousse entre les profilés et caisses en bois, chargement dans le conteneur sous notre propre supervision, selon les conditions FOB, CIF ou DDP.
Autres produits de cette gamme, et lieux d’installation
Profilé d’ossature en aluminium à fente en T industrielle
Profilé d’ossature en aluminium à fente en T industrielle en 6063-T5, destiné aux châssis de machines, aux dispositifs de protection et aux postes de travail.
Châssis et rail de fixation pour modules photovoltaïques solaires
Châssis et rail de fixation pour modules photovoltaïques solaires en aluminium anodisé, destinés aux installations sur toiture et au sol.
Châssis en aluminium pour module photovoltaïque de 30 mm (6005A-T5)
Châssis en aluminium pour module photovoltaïque de 30 mm en 6005A-T5, anodisé 10–15 µm pour une durée de vie extérieure de 25 ans.
L’ensemble de la gamme relève de la catégorie « Aluminium pour modules photovoltaïques solaires », et les bâtiments et sites d’installation sont répertoriés sous « Projets à l’étranger ». Si aucun de ces produits ne correspond exactement à vos spécifications, précisez les différences dans votre demande — la majeure partie de nos expéditions est fabriquée à partir d’un dessin, et non prélevée sur stock.
Applications
Fourniture OEM pour systèmes de fixation
Extrusion selon le dessin de profil du concepteur système, sur une filière dédiée.
Domaines d’application de ce profilé
La configuration de « Domaines d’application de ce profilé » est sélectionnée en fonction des conditions d’exploitation, des interfaces d’installation et des exigences du marché de destination. Veuillez indiquer l’usage prévu et les contraintes du site dans votre demande de devis.
Systèmes résidentiels pour toitures en pente
Rails s’étendant entre les crochets de toiture, espacés selon l’entraxe des chevrons.
Toitures métalliques à joint debout
Rails fixés par pinces, sans aucune pénétration de la toiture.
Installations ballastées sur toitures plates
Rails reliant des supports triangulaires en tronçons continus.
Centrales photovoltaïques commerciales sur toiture
Tronçons continus longs, dont la rigidité en jonction détermine la rapidité d’installation.
Toitures côtières soumises à des soulèvements élevés
Géométrie de la rainure de fixation conçue pour résister à la rotation sous inversion de charge.
Contrôle qualité et inspection
Numéros d’enregistrement et organisme certificateur mentionnés intégralement, vérifiables sur cnca.gov.cn. Les rapports d’inspection GB/T 5237 portent sur les profilés en aluminium extrudé destinés au bâtiment et ne sont pas cités ici, car ils ne décrivent pas ce produit.
Emballage et livraison
L’emballage, les étiquettes, la méthode de chargement et les documents d’expédition pour le rail d’ancrage en aluminium pour toiture solaire (6005A-T5) sont conformes aux exigences liées au produit, au mode de transport et à la destination.
Produits associés
Approvisionnement de projet et livraison à l’exportation
Examen des exigences
Confirmer l’application, les plans, les spécifications, la quantité, la destination et l’échéance de livraison.
Adéquation technique
Vérifier les matériaux, les dimensions, les performances, la finition et les normes applicables sur le marché de destination.
Inspection qualité
Organiser les échantillons, les points de contrôle en cours de production, ainsi que les inspections en usine ou par un tiers, conformément aux accords conclus.
Livraison à l’exportation
Harmoniser l’emballage, les étiquettes, les documents, le chargement dans les conteneurs et la logistique internationale.
Demander un devis
Examen des spécifications, vérification des fournisseurs, maîtrise de la qualité, conditionnement pour l’exportation et coordination de la livraison pour les projets internationaux et les acheteurs professionnels.
